輝簧彈簧值得您信賴-新鄉(xiāng)輝簧彈簧有限公司
新鄉(xiāng)輝簧彈簧有限公司
專注生產(chǎn)各類彈簧三十余年
全國(guó)服務(wù)熱線 17603832324
專注生產(chǎn)各類彈簧三十余年
全國(guó)服務(wù)熱線 17603832324
17603832324
河南省輝縣市學(xué)院路北段路西
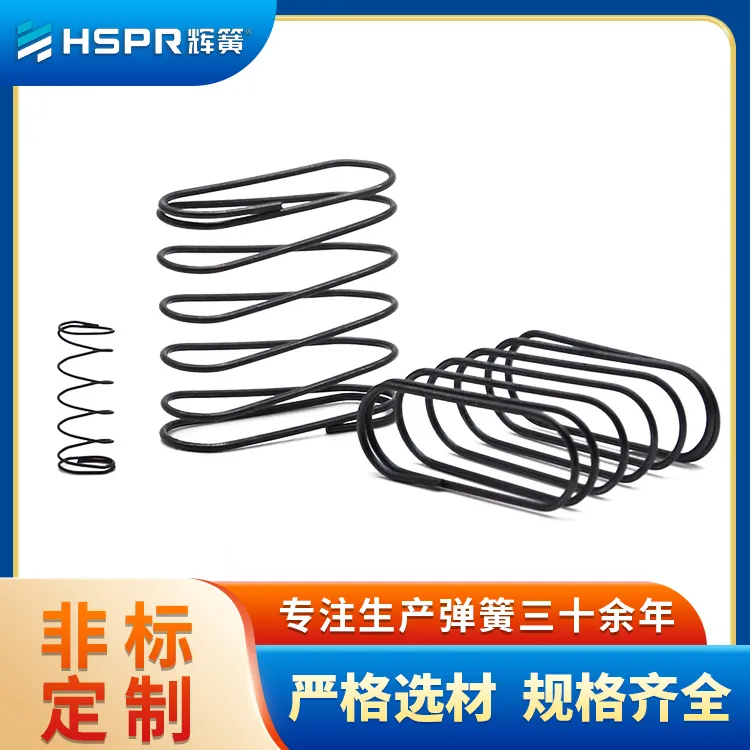
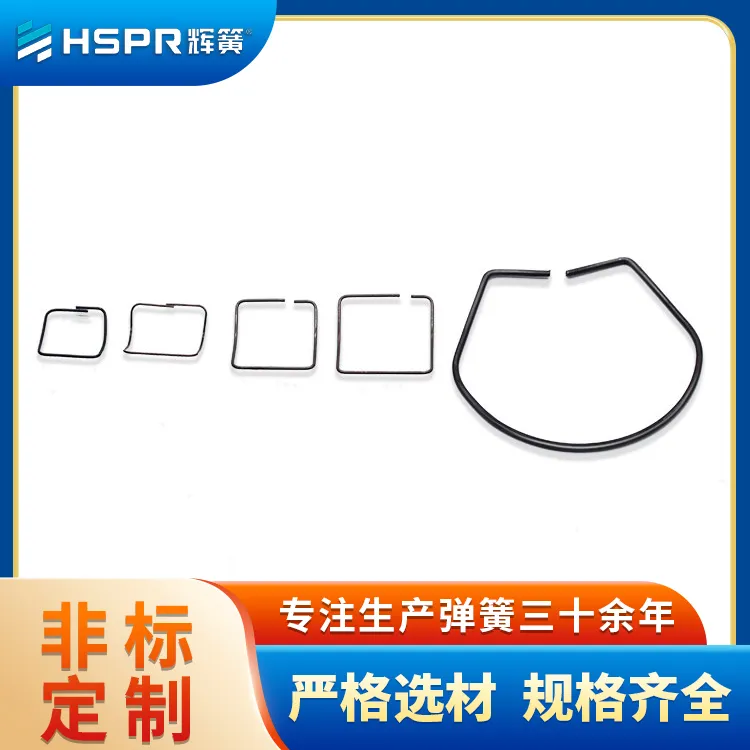
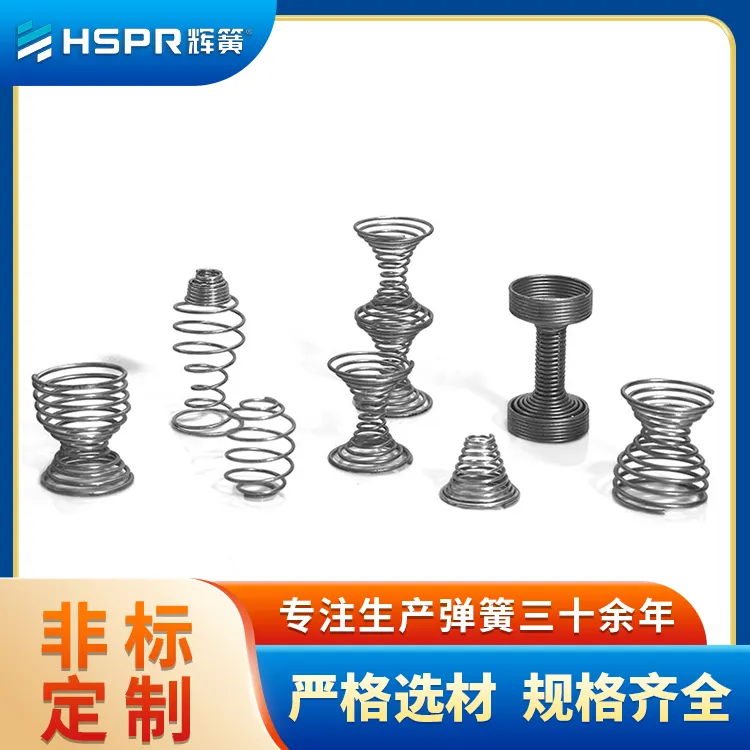
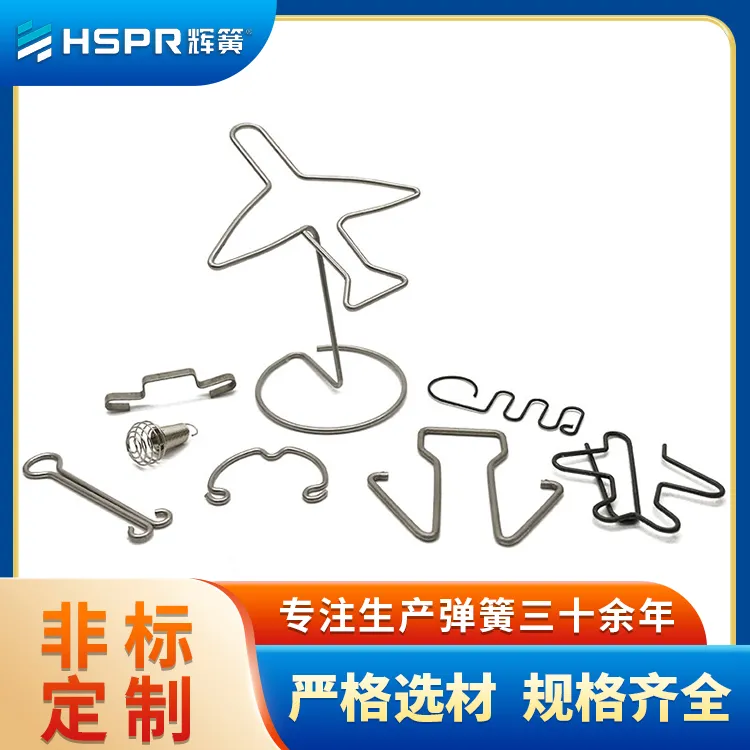
完整異形彈簧定制分為四大標(biāo)準(zhǔn)化階段,每個(gè)階段配套明確操作要點(diǎn),規(guī)避反復(fù)打樣、尺寸干涉、彈力不達(dá)標(biāo)的問(wèn)題。
第1階段:全方位需求信息梳理,是定制成功的基礎(chǔ)前提,四項(xiàng)核心信息缺1不可。
1是完整裝配空間尺寸,長(zhǎng)寬高硬性**、配套配合零件外形尺寸,提供二維/三維裝配圖紙;
二是**度受力參數(shù),分方向標(biāo)注額定載荷、瞬時(shí)大載荷、有效工作行程,大量異形彈簧同時(shí)承受多方向外力,遺漏受力方向會(huì)直接造成設(shè)計(jì)失效;
三是設(shè)備工況環(huán)境參數(shù),包含往復(fù)工作頻率、常年工作溫度、接觸介質(zhì)腐蝕等級(jí)、設(shè)計(jì)使用壽命要求;
四是功能級(jí)排序,明確設(shè)計(jì)保障彈力、裝配尺寸還是疲勞壽命,設(shè)計(jì)階段平衡各項(xiàng)參數(shù)取舍。
**階段方案結(jié)構(gòu)設(shè)計(jì),三大核心設(shè)計(jì)要點(diǎn)。
第1好化應(yīng)力分布,異形彈簧折彎轉(zhuǎn)角、截面突變區(qū)域是應(yīng)力集中高發(fā)位置,設(shè)計(jì)過(guò)程盡量放大折彎過(guò)渡圓角,杜絕90°尖銳直角;受力鋼絲截面平緩過(guò)渡,避免截面劇烈變化放大局部應(yīng)力。
**加工工藝可行性評(píng)估,線材折彎類異形彈簧受數(shù)控折彎設(shè)備小折彎半徑、小成型間距工藝**;板材沖壓、線切割成型異形彈片存在小加工厚度、狹小鏤空成型**,結(jié)構(gòu)設(shè)計(jì)需貼合設(shè)備加工能力,過(guò)度復(fù)雜結(jié)構(gòu)會(huì)大幅提升廢品率與生產(chǎn)周期成本。
第三原材料匹配選型,除強(qiáng)度、f腐基礎(chǔ)需求外,同步考量材料冷彎塑性,塑性差的**度合金線材成型難度高,調(diào)試周期長(zhǎng),會(huì)增加整體定制成本。
第三階段實(shí)物打樣驗(yàn)證,是非標(biāo)異形彈簧必不可少的環(huán)節(jié),無(wú)現(xiàn)成標(biāo)準(zhǔn)參數(shù)可參考,須通過(guò)實(shí)體樣品驗(yàn)證全部使用性能。驗(yàn)證檢測(cè)項(xiàng)目包含:零部件裝配是否存在尺寸干涉、額定載荷下彈力數(shù)值是否達(dá)標(biāo)、往復(fù)運(yùn)動(dòng)有無(wú)卡滯、折彎受力位置是否出現(xiàn)早期變形裂紋。初次樣品存在參數(shù)偏差時(shí),調(diào)整圖紙結(jié)構(gòu)、線材規(guī)格后二次打樣,通常1-3輪好化即可達(dá)到設(shè)備使用標(biāo)準(zhǔn)。
第四階段批量生產(chǎn)與出廠驗(yàn)收。批量投產(chǎn)前明確公差要求,異形彈簧幾何尺寸公差天然寬于標(biāo)準(zhǔn)彈簧,無(wú)需照搬精密級(jí)標(biāo)準(zhǔn)彈簧公差,過(guò)高精度要求會(huì)大幅抬升加工成本。成品驗(yàn)收分為三類檢測(cè)項(xiàng)目:外觀目視檢查**刺、裂紋、銹蝕;全尺寸測(cè)量核對(duì)裝配關(guān)鍵尺寸;載荷試驗(yàn)機(jī)檢測(cè)額定變形下輸出彈力;有疲勞壽命要求的定制彈簧,增加小批量疲勞循環(huán)測(cè)試。大批量交付前抽取樣品上機(jī)試裝,確認(rèn)批量產(chǎn)品性能1致性。
二維碼
聯(lián)系方式
17603832324
在線留言
返回頂部